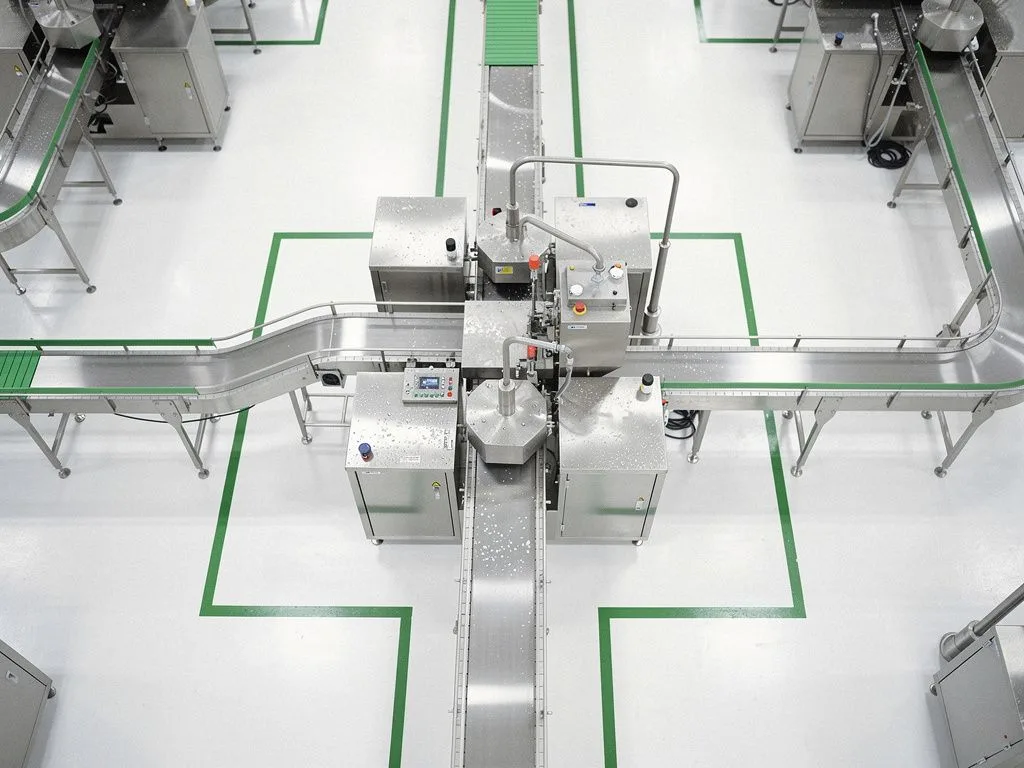
ผลกระทบที่แท้จริงของการวางผังการไหลของงานต่อกำลังการผลิต
การวางผังการไหลของงานเป็นตัวกำหนดกำลังการผลิตจริงของสายการผลิตทั้งหมดโดยตรง จุดคอขวดมักไม่ได้อยู่ที่ตัวเครื่องจักร แต่อยู่ที่จุดตัดระหว่างการเคลื่อนย้ายคน การเคลื่อนย้ายวัสดุ และการส่งต่องานระหว่างขั้นตอน ผู้ซื้อเมื่อพิจารณาข้อเสนอการวางผังโรงงานทั้งระบบ ควรตรวจสอบก่อนว่าพื้นที่รับวัตถุดิบ พื้นที่ขึ้นรูป พื้นที่นึ่งหรือบรรจุภัณฑ์ และทางออกของผลิตภัณฑ์สำเร็จรูปมีเส้นทางการไหลแยกจากกันหรือไม่ จากนั้นจึงทดสอบด้วยผลิตภัณฑ์จริงเพื่อยืนยันกำลังการผลิตต่อชั่วโมง แทนที่จะดูเพียงสเปกของเครื่องจักรเดี่ยว นอกจากนี้ การวางผังการไหลยังส่งผลต่อความถี่ในการทำความสะอาดและความเสี่ยงด้านสุขอนามัยอาหาร ซึ่งเป็นประเด็นที่ต้องชี้แจงให้ชัดเจนก่อนการเสนอราคา
ทำไมกำลังการผลิตของเครื่องจักรเดี่ยวสูง แต่กำลังการผลิตของทั้งสายกลับเพิ่มขึ้นไม่ได้?
กำลังการผลิตของเครื่องจักรเดี่ยวคือขีดจำกัดทางทฤษฎีของตัวเครื่อง ขณะที่กำลังการผลิตของทั้งสายถูกจำกัดโดยสถานีที่ช้าที่สุด เมื่อเครื่องห่อไส้สามารถผลิตได้ 80 ชิ้นต่อนาที แต่ขั้นตอนการแบ่งแป้งด้านหน้าและการจัดเรียงนึ่งด้านหลังใช้เวลาอย่างละ 2 นาที จังหวะการผลิตของทั้งสายก็จะถูกถ่วงโดยขั้นตอนท้าย ผู้ซื้อเมื่อพิจารณาการวางผังโรงงานทั้งระบบ ควรขอให้ซัพพลายเออร์ระบุเวลาจังหวะการผลิตจริง (cycle time) ของแต่ละสถานี และระบุว่าสถานีใดคือจุดคอขวดที่ออกแบบไว้ หากสถานีคอขวดไม่มีระบบกันชน การผลิตจะหยุดชะงักซ้ำแล้วซ้ำเล่าในช่วงเปลี่ยนกะ ทำความสะอาด หรือเติมวัตถุดิบ ทำให้ความแตกต่างระหว่างกำลังการผลิตตามทฤษฎีและกำลังการผลิตจริงมักสูงถึง 20% ถึง 40% นี่คือเหตุผลที่การวางผังโรงงานทั้งระบบต้องใช้ 'จังหวะการผลิตของทั้งสาย' เป็นพื้นฐานในการเสนอราคา ไม่ใช่ 'ความเร็วสูงสุดของเครื่องจักรเดี่ยว'
การตัดกันระหว่างการเคลื่อนย้ายคนและการเคลื่อนย้ายวัสดุก่อให้เกิดความสูญเสียที่แท้จริงอะไรบ้าง?
การตัดกันระหว่างการเคลื่อนย้ายคนและการเคลื่อนย้ายวัสดุคือการสูญเสียกำลังการผลิตที่ซ่อนอยู่ซึ่งพบบ่อยที่สุดในโรงงานอาหาร เมื่อพนักงานต้องเดินข้ามสายพานลำเลียงวัตถุดิบเพื่อไปยังพื้นที่ทำความสะอาด หรือรถเข็นผลิตภัณฑ์สำเร็จรูปต้องผ่านพื้นที่ผลิตภัณฑ์กึ่งสำเร็จรูปเพื่อไปถึงพื้นที่บรรจุภัณฑ์ ทุกครั้งที่มีการตัดกันจะเกิดการหยุดรอ การชนกัน และความเสี่ยงด้านสุขอนามัย ผู้ซื้อเมื่อประเมินแบบผังพื้น ควรตรวจสอบว่าช่องรับวัตถุดิบและช่องส่งออกผลิตภัณฑ์สำเร็จรูปแยกอยู่คนละด้านของโรงงานหรือไม่ พื้นที่สะอาดและพื้นที่สกปรกมีการแยกทางกายภาพหรือไม่ และเส้นทางการเคลื่อนที่ของพนักงานเป็นวงจรทิศทางเดียวหรือมีการเดินไปกลับซ้ำซ้อน รายละเอียดเหล่านี้ไม่สามารถเห็นได้จากใบเสนอราคา แต่จะสะท้อนโดยตรงต่อปริมาณการผลิตจริงต่อวันและอัตราการปฏิเสธงานจากการควบคุมคุณภาพ สำหรับโรงงานในเอเชียตะวันออกเฉียงใต้ อากาศร้อนชื้นยิ่งเพิ่มความเสี่ยงด้านสุขอนามัยที่จุดตัดกัน ดังนั้นมูลค่าของการแยกเส้นทางการไหลจึงสูงยิ่งขึ้น
เมื่ออุปกรณ์แปรรูปไข่และเครื่องห่อไส้ใช้สายการผลิตร่วมกัน ควรแบ่งเส้นทางการไหลอย่างไร?
สายการผสมและเติมปริมาณน้ำไข่ สายการขึ้นรูปไข่นึ่งต่อเนื่อง และเครื่องห่อไส้ หากใช้โรงงานเดียวกัน การแบ่งเส้นทางการไหลต้องใช้ 'โซนอุณหภูมิ' และ 'โซนความชื้น' เป็นเกณฑ์ ไม่ใช่ใช้สายผลิตภัณฑ์เป็นเกณฑ์ น้ำไข่เป็นวัตถุดิบที่มีความชื้นสูง พื้นที่ขึ้นรูปไข่นึ่งจะเกิดไอน้ำปริมาณมาก ทั้งสองอย่างส่งผลต่อความเร็วในการอบแห้งแป้งและความเสถียรในการขึ้นรูปในพื้นที่ห่อไส้ ผู้ซื้อควรขอให้ซัพพลายเออร์ระบุทิศทางการระบายไอน้ำ ความลาดเอียงของระบบระบายน้ำ และเส้นทางหมุนเวียนของเครื่องปรับอากาศบนแบบผังพื้น และตรวจสอบว่าพื้นที่ไข่และพื้นที่ห่อไส้ใช้เครื่องปรับอากาศเพดานร่วมกันหรือไม่ หากใช้ร่วมกัน ไอน้ำและฝุ่นแป้งจะปนเปื้อนข้ามกัน ซึ่งเห็นได้ชัดเจนโดยเฉพาะในตลาดอากาศร้อน เช่น ประเทศไทย ในการวางผังโรงงานทั้งระบบ ควรจัดอุปกรณ์แปรรูปไข่ไว้ที่ด้านหนึ่งและเครื่องห่อไส้อีกด้านหนึ่ง โดยมีทางเดินกันชนและเครื่องปรับอากาศแยกเป็นตัวคั่นตรงกลาง
รายการตรวจสอบ 6 ข้อสำหรับการวางผังเส้นทางการเคลื่อนที่สำหรับผู้ซื้อ
แยกจุดรับวัตถุดิบและจุดส่งออกผลิตภัณฑ์สำเร็จรูปไว้คนละฝั่ง
ตรวจสอบให้แน่ใจว่าจุดรับวัตถุดิบและจุดส่งออกผลิตภัณฑ์สำเร็จรูปอยู่คนละมุมหรือคนละฝั่งของโรงงาน เพื่อหลีกเลี่ยงการตัดกันของวัตถุดิบและผลิตภัณฑ์สำเร็จรูปในเส้นทางเดียวกัน ซึ่งเป็นข้อกำหนดพื้นฐานด้านสุขอนามัยอาหารและประสิทธิภาพของเส้นทางการเคลื่อนที่
กำหนดรอบเวลา (cycle time) ของแต่ละสถานีเป็นลายลักษณ์อักษร
กำหนดให้ซัพพลายเออร์จัดทำข้อมูลรอบเวลาของแต่ละสถานีและระบุสถานีคอขวด จังหวะการผลิตของสายการผลิตต้องอิงตามสถานีที่ช้าที่สุด ไม่ใช่สถานีที่เร็วที่สุด
ออกแบบเส้นทางเดินของบุคลากรเป็นแบบวงจรทิศทางเดียว
เส้นทางของพนักงานปฏิบัติงานตั้งแต่การรับวัตถุดิบ การทำความสะอาด การขึ้นรูป การบรรจุ ไปจนถึงการจัดส่ง ควรเป็นแบบทิศทางเดียว เพื่อหลีกเลี่ยงการข้ามผ่านพื้นที่ปฏิบัติงานอื่นซึ่งทำให้เกิดการรอคอยและการปนเปื้อน
แยกพื้นที่อุณหภูมิและความชื้นสูง/ต่ำออกจากกันอย่างเป็นสัดส่วน
พื้นที่เก็บไข่เหลว พื้นที่นึ่ง และพื้นที่ใส่ไส้ ควรมีระบบปรับอากาศและระบบระบายไอน้ำแยกจากกัน เพื่อป้องกันไม่ให้อุณหภูมิและความชื้นมีผลกระทบต่อกันซึ่งจะลดความเสถียรของผลิตภัณฑ์
แยกพื้นที่ทำความสะอาดออกจากพื้นที่ผลิต
การทำความสะอาด CIP การจัดเก็บอุปกรณ์ทำความสะอาด และตัวสายการผลิต ควรแยกออกจากกันอย่างเป็นสัดส่วน เส้นทางการทำความสะอาดไม่ควรตัดผ่านพื้นที่ผลิตภัณฑ์กึ่งสำเร็จรูป
ทดสอบเดินเครื่องด้วยผลิตภัณฑ์จริงเพื่อยืนยัน
กำหนดให้ซัพพลายเออร์ทดสอบเดินเครื่องด้วยวัตถุดิบจริงและข้อกำหนดผลิตภัณฑ์ของผู้ซื้อ บันทึกกำลังการผลิตจริงต่อชั่วโมงและจำนวนครั้งที่หยุดเครื่อง เพื่อใช้เป็นเกณฑ์ในการตรวจรับ
ในโครงการแบบครบวงจร (Turnkey) ต้นทุนการเปลี่ยนแปลงผังเส้นทางเป็นภาระของใคร?
ประเด็นข้อพิพาทที่พบบ่อยในโครงการแบบครบวงจรคือความรับผิดชอบในการเปลี่ยนแปลงผังเส้นทาง หากผู้ซื้อไม่ได้ระบุขนาดโรงงาน ตำแหน่งเสาและคาน ตำแหน่งท่อระบายน้ำ และกำลังไฟฟ้าอย่างชัดเจนก่อนเซ็นสัญญา การปรับผังเส้นทางใดๆ หลังการก่อสร้างอาจทำให้เกิดค่าใช้จ่ายเพิ่มเติม ผู้ซื้อควรกำหนดในสัญญาให้ซัพพลายเออร์จัดทำแบบแปลนผังพื้นอย่างน้อยสองเวอร์ชัน และระบุเงื่อนไข 'การเปลี่ยนแปลงผังเส้นทางไม่เกินหนึ่งครั้งโดยไม่คิดค่าใช้จ่ายเพิ่มเติม' อย่างชัดเจน นอกจากนี้ ควรสงวนสิทธิ์ในการยืนยันผังเส้นทางสุดท้ายหลังจากการทดสอบเดินเครื่องด้วยผลิตภัณฑ์จริง เพื่อหลีกเลี่ยงการกำหนดตำแหน่งอุปกรณ์ทั้งหมดตั้งแต่ขั้นตอนแบบแปลน สำหรับผู้ซื้อในเอเชียตะวันออกเฉียงใต้ เช่น ประเทศไทย ซึ่งโรงงานมักเป็นแบบเช่า ความยืดหยุ่นในการเปลี่ยนแปลงผังเส้นทางมีน้อยกว่าโรงงานที่เป็นของตนเอง การยืนยันล่วงหน้าจึงมีความสำคัญยิ่งกว่า
การวางผังเส้นทางส่งผลต่อการขยายกำลังการผลิตและการเปลี่ยนผลิตภัณฑ์ในอนาคตอย่างไร?
การวางผังเส้นทางไม่เพียงแต่กำหนดกำลังการผลิตในปัจจุบัน แต่ยังกำหนดความยืดหยุ่นในการขยายกำลังการผลิตและการเปลี่ยนสายการผลิตในอนาคตอีกด้วย หากออกแบบผังเส้นทางเป็นแบบเส้นตรงทิศทางเดียว การเพิ่มเครื่องจักรใหม่ในอนาคตจะทำได้เพียงต่อท้ายสายการผลิตเท่านั้น แต่หากออกแบบเป็นวงจรแบบ U หรือแบบ L จะสามารถขยายจากด้านข้างหรือด้านนอกของวงจรได้ ทำให้ใช้พื้นที่ได้อย่างมีประสิทธิภาพมากขึ้น ผู้ซื้อควรประเมินแผนการขยายสายผลิตภัณฑ์ในช่วงสามถึงห้าปีข้างหน้า เช่น จะขยายจากเกี๊ยวซ่าเป็นเกี๊ยวทอด หรือจะขยายจากการเติมไข่เหลวเป็นการขึ้นรูปไข่นึ่งหรือไม่ และกำหนดให้ซัพพลายเออร์สำรองพื้นที่สำหรับการขยายและจุดเชื่อมต่อสาธารณูปโภคไว้ในแบบแปลนผังพื้น หากผังเส้นทางไม่ได้สำรองพื้นที่สำหรับการขยาย การขยายกำลังการผลิตในอนาคตมักต้องรื้อถอนและย้ายสายการผลิตทั้งหมด ซึ่งมีต้นทุนสูงกว่าการวางแผนล่วงหน้ามาก นี่คือความแตกต่างที่สำคัญที่สุดระหว่างการวางแผนทั้งโรงงานกับการจัดซื้อเครื่องจักรทีละเครื่อง: การวางแผนทั้งโรงงานต้องเผื่อเส้นทางสำหรับอนาคต ในขณะที่การจัดซื้อทีละเครื่องต่างคนต่างทำ
ผู้ซื้อควรแจ้งความต้องการด้านผังเส้นทางแก่ซัพพลายเออร์อย่างไร?
เมื่อผู้ซื้อแจ้งความต้องการด้านผังเส้นทางแก่ซัพพลายเออร์ ควรเตรียมข้อมูลพื้นฐานสี่ประการ ได้แก่ แบบแปลนขนาดจริงของโรงงาน (รวมถึงตำแหน่งเสา คาน ประตู และหน้าต่าง) รายการผลิตภัณฑ์ที่วางแผนจะผลิตและกำลังการผลิตเป้าหมายรายวัน โครงสร้างกำลังคนปฏิบัติงานปัจจุบัน และแผนการขยายกำลังการผลิตในช่วงสามถึงห้าปีข้างหน้า หากขาดข้อมูลใดข้อมูลหนึ่งจากสี่ประการนี้ การวางผังเส้นทางจะทำได้เพียงคาดเดาจากประสบการณ์ และมีโอกาสสูงที่ต้นทุนการเปลี่ยนแปลงภายหลังจะตกเป็นภาระของผู้ซื้อ ผู้ซื้อควรสอบถามซัพพลายเออร์ด้วยว่ามีบริการทดสอบเดินเครื่องหรือไม่ และการทดสอบจะดำเนินการที่โรงงานของผู้ซื้อหรือที่โรงงานของซัพพลายเออร์ สำหรับอุปกรณ์ที่มีความแตกต่างของผลิตภัณฑ์สูง เช่น อุปกรณ์แปรรูปไข่และเครื่องขึ้นรูปไส้ การทดสอบเดินเครื่องต้องใช้วัตถุดิบจริงของผู้ซื้อ มิฉะนั้นข้อมูลกำลังการผลิตจะใช้เป็นเพียงข้อมูลอ้างอิงเท่านั้น ยิ่งเตรียมข้อมูลครบถ้วนมากเท่าใด ความแม่นยำของการวางผังเส้นทางก็ยิ่งสูงขึ้น และความเสี่ยงของค่าใช้จ่ายเพิ่มเติมภายหลังก็ยิ่งลดลง
กรุณาส่งขนาดโรงงานและรายการผลิตภัณฑ์เพื่อรับการวางผังการไหลที่ปรับแต่งเฉพาะ
กรุณาเตรียมแบบแสดงขนาดจริงของโรงงาน รายการผลิตภัณฑ์ที่วางแผนจะผลิต และเป้าหมายกำลังการผลิตรายวัน แล้วติดต่อ TWB2B 食品機械 DemoSite Food Machinery Co., Ltd. เพื่อรับข้อเสนอการวางผังทั้งโรงงานและการทดสอบเดินเครื่องเพื่อตรวจรับงาน