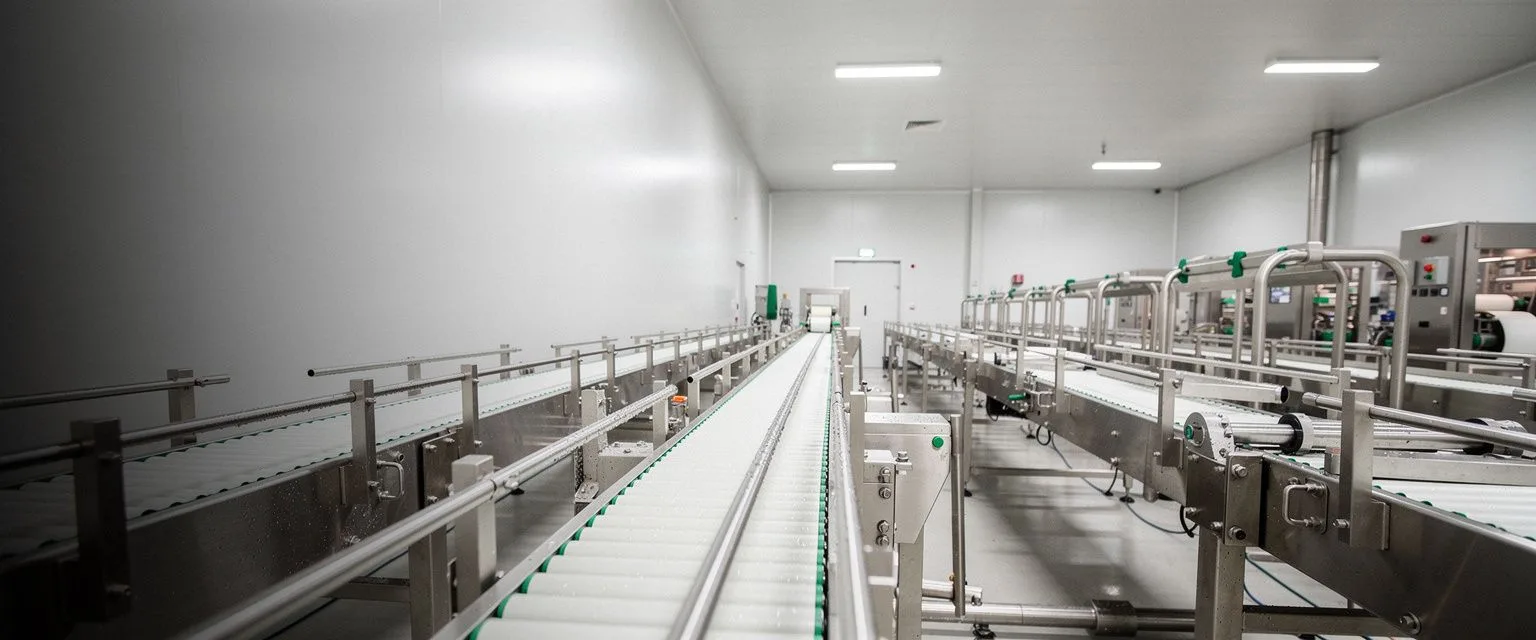
食品加工廠的自動化該從哪一段開始?
食品加工廠的自動化應該從「出貨量最大、人力最密集、且規格最穩定」的單一工序開始,而不是一次導入整條產線。多數失敗案例來自於同時更動太多工序,導致人員、空間、品管三個環節互相拉扯。先選定一個瓶頸站別做半自動或全自動驗證,確認良率與節奏穩定後,再橫向擴張到相鄰工序,是風險最低的起步方式。
為什麼不能一次把整條產線都自動化?
整條產線同時自動化是食品廠最常見的失敗起點,因為每一段工序的節拍、溫度、清潔標準都不同,一次導入會讓驗證範圍過大。當其中任何一段出問題,買家很難判斷是設備、人員操作、還是原料變異造成的,導致停機時間被無限放大。建議的作法是把產線拆成三到五個獨立單元,先挑出「產量最高、產品規格最固定」的那個單元做自動化驗證。這個單元的成功經驗可以複製到下一段,但每一段都應該獨立試車、獨立驗收。對買家來說,這也意味著預算可以分階段投入,不必一次承擔整廠的資金壓力。整廠規劃與交鑰匙專案適合在這個分段驗證都完成後,再回頭做整體串接,而不是一開始就當作單一標的處理。
人力密集工序的自動化優先順序怎麼排?
人力密集工序的自動化優先順序,應該依「單站人數 × 每日重複次數 × 招募困難度」三個維度排序,而不是看哪一段看起來最先進。舉例來說,包餡、整形、排列、裝盤這類需要大量手工且動作重複的工序,通常排在前段;而清洗、搬運、入庫這類輔助工序,雖然耗工,但自動化投資報酬反而較低。買家在評估時,可以先把現場每個站別的「每人每小時產出」與「缺工人數」記錄下來,再決定哪些站別值得優先投入設備。蛋液攪拌與定量充填、連續蒸蛋成型線、桌上型包餡機這類設備,通常落在優先順序的前段,因為它們直接取代的是最難招募、也最容易因疲勞而影響品質的人工作業。排序完成後,再依每個站別的產量規模決定要半自動還是全自動,而不是用同一套標準套全部工序。
自動化前要先盤點的六項產品規格
產品尺寸與重量公差
單顆重量、長度、直徑的允許範圍,決定定量充填與成型設備的精度需求,公差越寬設備選擇越多。
原料黏度與含水率
蛋液、餡料、麵團的流動性會影響泵浦與成型方式,含水率變動過大會讓定量設備失準。
每日與每週的批量變化
旺季與淡季的批量差距決定設備是否需要可調式設計,差距過大時全自動反而比半自動更不划算。
清潔頻率與拆洗時間
食品廠每段工序的 CIP 或拆洗時間不同,會直接吃掉設備的有效產能,必須先盤點再選機型。
產品季節性與新品迭代
若產品線經常更換,設備的通用性比極致速度更重要,否則每次換線都要重新調機。
終端成品的品檢標準
外觀、重量、密封、排列等品檢項目決定後段需要多少人力或視覺系統,不能只算前段產能。
จะเปรียบเทียบผลตอบแทนการลงทุนระหว่างระบบกึ่งอัตโนมัติและระบบอัตโนมัติเต็มรูปแบบอย่างไร?
การเปรียบเทียบผลตอบแทนการลงทุนระหว่างระบบกึ่งอัตโนมัติและระบบอัตโนมัติเต็มรูปแบบ หัวใจสำคัญไม่ได้อยู่ที่ราคาอุปกรณ์ แต่อยู่ที่ "ต้นทุนจริงต่อการทดแทนพนักงานหนึ่งคน" และ "ชั่วโมงการทำงานจริงของเครื่องจักร" อุปกรณ์กึ่งอัตโนมัติมีราคาต่อหน่วยต่ำกว่า นำเข้าใช้งานได้รวดเร็ว แต่ในแต่ละขั้นตอนยังคงต้องมีพนักงานควบคุม เหมาะสำหรับโรงงานที่มีปริมาณการผลิตน้อยและผลิตภัณฑ์มีหลากหลายสเปค อุปกรณ์อัตโนมัติเต็มรูปแบบมีราคาต่อหน่วยสูง ใช้เวลาในการปรับตั้งเครื่องนาน แต่ให้ผลผลิตต่อนาทีที่สม่ำเสมอ เหมาะสำหรับโรงงานที่ผลิตสินค้าชนิดเดียวในปริมาณมาก ผู้ซื้อในการประเมิน ควรใช้สูตร "ชั่วโมงทำงานจริงต่อวัน × ราคาต่อหน่วย ÷ จำนวนพนักงานที่ทดแทน" เพื่อคำนวณระยะเวลาคืนทุนของอุปกรณ์ย้อนกลับ แทนที่จะดูเพียงราคาเสนอของอุปกรณ์ ต้นทุนอีกประการที่มักถูกมองข้ามคือการหยุดทำงานเนื่องจากเครื่องเสีย: หากเครื่องจักรอัตโนมัติเต็มรูปแบบหยุดทั้งสาย จะส่งผลกระทบต่อผลผลิตทั้งส่วน แต่ระบบกึ่งอัตโนมัติสามารถใช้แรงงานคนช่วยประคับประคองชั่วคราวได้ สำหรับผู้ซื้อในตลาดเอเชียตะวันออกเฉียงใต้ ความเสถียรของไฟฟ้าและห่วงโซ่อุปทานอะไหล่ก็มีผลต่อการตัดสินใจนี้เช่นกัน ซึ่งส่วนนี้จำเป็นต้องยืนยันตามสภาพโรงงานจริง ไม่ใช่การนำประสบการณ์จากประเทศอื่นมาประยุกต์ใช้
การนำระบบอัตโนมัติเข้ามาใช้ในโรงงานที่มีอยู่แล้ว มีข้อจำกัดด้านพื้นที่อย่างไร?
ข้อจำกัดด้านพื้นที่ที่ใหญ่ที่สุดในการนำระบบอัตโนมัติเข้ามาใช้ในโรงงานที่มีอยู่แล้ว ไม่ใช่พื้นที่วางเครื่องจักรโดยตรง แต่เป็นเงื่อนไขโดยรอบสี่ประการ ได้แก่ "การป้อนวัตถุดิบ ผังการเคลื่อนที่ พื้นที่ทำความสะอาด และการระบายน้ำ" ผู้ซื้อจำนวนมากวัดเพียงความกว้างยาวของตัวเครื่อง แต่กลับละเลยพื้นที่ซ่อมบำรุงด้านหลังเครื่อง พื้นที่สำหรับระบบหมุนเวียนน้ำทำความสะอาด และพื้นที่กันชนสำหรับสายพานลำเลียงผลิตภัณฑ์สำเร็จรูป สำหรับอุปกรณ์ประเภทการเติมของเหลวไข่ การขึ้นรูปไข่蒸 และการใส่ไส้ เนื่องจากเกี่ยวข้องกับอุณหภูมิและการทำความสะอาด ผังการเคลื่อนที่ต้องแยกออกจากพื้นที่วัตถุดิบและพื้นที่บรรจุภัณฑ์อย่างชัดเจน มิฉะนั้นจะละเมิดข้อกำหนดพื้นฐานด้านความปลอดภัยของอาหารโดยตรง ปัญหาทั่วไปอีกประการคือความสูงของเพดานและความลาดเอียงของระบบระบายน้ำ โรงงานเก่าหลายแห่งพบว่าหลังจากติดตั้งสายการขึ้นรูปต่อเนื่องแล้ว ระบบระบายน้ำไม่สามารถรองรับได้ ต้องมีการก่อสร้างทางวิศวกรรมเพิ่มเติม แนะนำให้ผู้ซื้อจัดเตรียมแบบแปลนโรงงาน การจัดวางระบบไฟฟ้า และตำแหน่งระบบจ่ายน้ำและระบายน้ำก่อนการสอบถามราคา เพื่อให้ผู้ผลิตอุปกรณ์ประเมินตามพื้นที่จริง แทนที่จะเลือกเครื่องรุ่นก่อนแล้วค่อยพยายามยัดเยียดให้เข้ากับพื้นที่ การวางแผนทั้งโรงงานและโครงการแบบครบวงจร (Turnkey) มักจะเข้ามาเกี่ยวข้องในขั้นตอนนี้ เพื่อจัดการพื้นที่ ผังการเคลื่อนที่ และอุปกรณ์ทั้งสามอย่างไปพร้อมกัน
หลังจากการนำระบบอัตโนมัติมาใช้ ควรจัดสรรบุคลากรและการฝึกอบรมอย่างไร?
การจัดสรรบุคลากรหลังการนำระบบอัตโนมัติมาใช้ ไม่ใช่เรื่องง่ายเพียงแค่ "เครื่องจักรทดแทนคนจำนวนเท่าไร" แต่เป็นการจัดสรรบทบาทใหม่ห้าประเภท ได้แก่ "ผู้ปฏิบัติงาน ผู้ควบคุมดูแล ผู้ทำความสะอาด ผู้ซ่อมบำรุง และผู้ควบคุมคุณภาพ" ผู้ซื้อส่วนใหญ่ประเมินความต้องการบุคลากรด้านการควบคุมดูแลและการทำความสะอาดต่ำเกินไป ส่งผลให้หลังการนำระบบอัตโนมัติมาใช้ หน้างานกลับยุ่งวุ่นวายมากขึ้น ในด้านการฝึกอบรม ผู้ปฏิบัติงานต้องเรียนรู้การเริ่ม/หยุดเครื่อง การปรับพารามิเตอร์ และการแก้ไขปัญหาผิดปกติ ผู้ทำความสะอาดต้องคุ้นเคยกับขั้นตอนการถอดประกอบทำความสะอาดและการใช้สารทำความสะอาด ส่วนผู้ควบคุมคุณภาพต้องสามารถอ่านรายงานจากเครื่องจักรและเทียบเคียงกับสเปคผลิตภัณฑ์ได้ แนะนำให้เริ่มฝึกอบรมเป็นชุด ๆ ตั้งแต่สองถึงสี่สัปดาห์ก่อนที่อุปกรณ์จะเข้ามาถึงโรงงาน แทนที่จะรอให้ติดตั้งเครื่องเสร็จแล้วค่อยเริ่มเรียน สำหรับผู้ซื้อในตลาดเอเชียตะวันออกเฉียงใต้ ภาษาของสื่อฝึกอบรมและระดับการรู้หนังสือของผู้ปฏิบัติงานในท้องถิ่นก็ต้องนำมาพิจารณาด้วย คู่มือที่เป็นตัวหนังสือล้วน ๆ มักจะได้ผลไม่ดีเท่าการใช้ภาพประกอบร่วมกับวิดีโอ หลังการฝึกอบรมเสร็จสิ้น ควรมีช่วงเวลา "เครื่องจักรและคนทำงานคู่กัน" อย่างน้อยหนึ่งสัปดาห์ เพื่อให้ผู้ปฏิบัติงานได้ลงมือทำงานจริงภายใต้การดูแล ช่วงเวลาบัฟเฟอร์นี้เป็นกุญแจสำคัญต่อความสำเร็จหรือความล้มเหลวของระบบอัตโนมัติ ไม่สามารถละเว้นได้
สาเหตุความล้มเหลวทั่วไปของการนำระบบอัตโนมัติมาใช้ในโรงงานอาหารคืออะไร?
สาเหตุความล้มเหลวทั่วไปของการนำระบบอัตโนมัติมาใช้ในโรงงานอาหาร เรียงตามความถี่ที่เกิดขึ้น ได้แก่: การนำระบบอัตโนมัติมาใช้โดยที่สเปคผลิตภัณฑ์ยังไม่ได้มาตรฐาน ระยะเวลาฝึกอบรมสั้นเกินไป พื้นที่และผังการเคลื่อนที่ไม่ได้จัดการก่อน อะไหล่บำรุงรักษาไม่มีสำรอง และการมองว่าระบบอัตโนมัติเป็นการซื้อครั้งเดียวจบแทนที่จะเป็นความร่วมมือระยะยาว กรณีความล้มเหลวส่วนใหญ่ในปัจจุบันสามารถย้อนกลับไปหาสาเหตุได้ว่า "การจัดเตรียมสเปคผลิตภัณฑ์ก่อนนำระบบอัตโนมัติมาใช้" ยังทำได้ไม่ดีพอ ทำให้หลังจากติดตั้งเครื่องเสร็จแล้วพบว่าวัตถุดิบมีความแปรปรวนมากเกินไป และกำลังการผลิตไม่ตรงตามที่คาดหวัง อีกสาเหตุหนึ่งที่พบบ่อยคือผู้ซื้อเปรียบเทียบเพียงราคาต่อหน่วยของอุปกรณ์ โดยไม่ได้รวมต้นทุนการวางแผนทั้งโรงงาน การฝึกอบรม และการบำรุงรักษาในภายหลังเข้าไปด้วย ส่งผลให้งบประมาณขาดตอนในช่วงกลางถึงท้ายโครงการ สำหรับผู้ซื้อ วิธีที่เชื่อถือได้คือการเตรียมข้อมูลสี่ประการให้พร้อมในขั้นตอนการสอบถามราคา ได้แก่ "สเปคผลิตภัณฑ์ สภาพโรงงาน ความแปรผันของขนาดการผลิต และทรัพยากรการฝึกอบรม" และให้ผู้ผลิตอุปกรณ์เสนอแผนการนำระบบอัตโนมัติแบบเป็นขั้นตอนตามข้อมูลเหล่านี้ แทนที่จะพูดถึงรุ่นเครื่องจักรก่อนแล้วค่อยพูดถึงรายละเอียด คุณค่าของการวางแผนทั้งโรงงานและโครงการแบบครบวงจร (Turnkey) อยู่ที่การสกัดกั้นจุดเสี่ยงความล้มเหลวเหล่านี้ไว้ล่วงหน้า แต่มีเงื่อนไขว่าผู้ซื้อเองก็ต้องทุ่มเทเวลาในการสำรวจหน้างานด้วยเช่นกัน
ส่งข้อมูลสภาพโรงงานและข้อกำหนดผลิตภัณฑ์ของคุณให้เราประเมิน
ส่งแบบแปลนโรงงาน ข้อกำหนดผลิตภัณฑ์หลัก และปริมาณการผลิตต่อวัน เราจะแนะนำลำดับความสำคัญในการนำระบบอัตโนมัติเข้ามาใช้และรุ่นเครื่องจักรที่เหมาะสมตามสภาพจริง เพื่อหลีกเลี่ยงการลงทุนครั้งเดียวที่มากเกินไปหรือเลือกขั้นตอนการผลิตผิด
延伸主題
- ลำดับความสำคัญของการนำระบบอัตโนมัติมาใช้ในกระบวนการที่ใช้แรงงานคนหนาแน่น
- การเปรียบเทียบผลตอบแทนการลงทุนระหว่างเครื่องห่อไส้กึ่งอัตโนมัติและเครื่องห่อไส้อัตโนมัติเต็มรูปแบบ
- ก่อนเริ่มระบบอัตโนมัติ ควรจัดเตรียมข้อมูลจำเพาะของผลิตภัณฑ์ก่อน
- food-plant-automation-4
- การจัดบุคลากรและการฝึกอบรมหลังการนำระบบอัตโนมัติมาใช้
- food-plant-automation-6