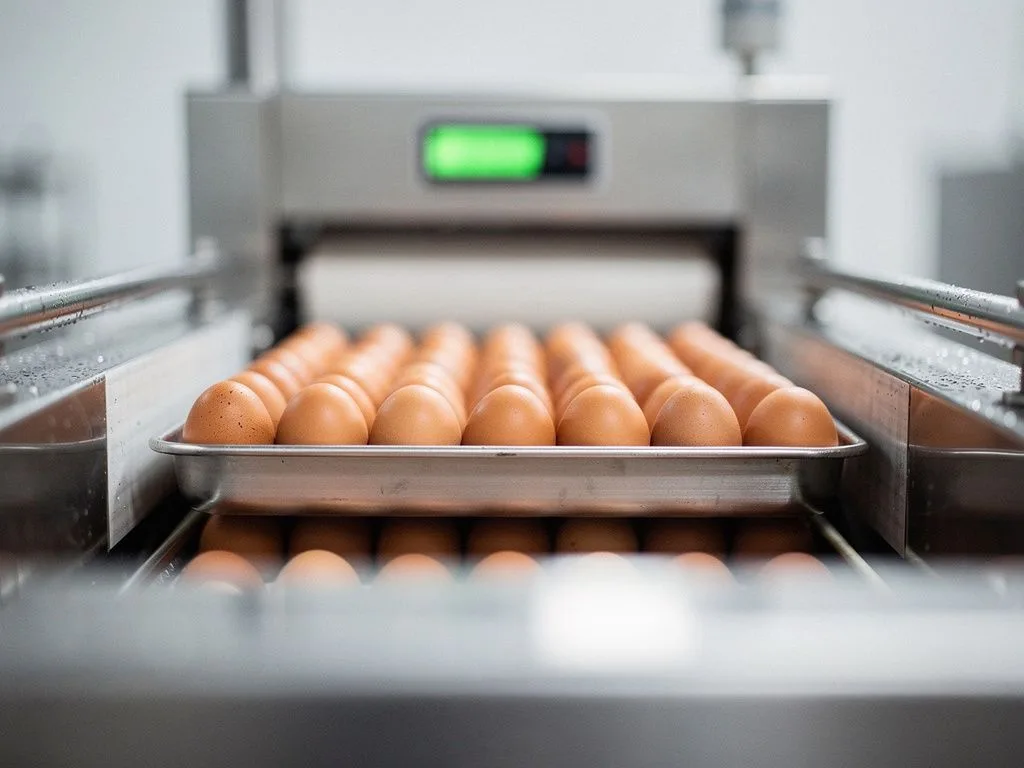
ผู้ซื้อควรประเมินกำลังการผลิตและอัตราผลิตภัณฑ์ดีของสายการผลิตไข่นึ่งต่อเนื่องอย่างไร?
กำลังการผลิตและอัตราผลิตภัณฑ์ดีของสายการผลิตไข่นึ่งต่อเนื่องไม่ได้เป็นเพียงตัวเลขของเครื่องจักรเครื่องเดียว แต่เป็นผลรวมของตัวแปรสี่ประการ ได้แก่ สูตรน้ำไข่ ความแม่นยำในการเติม การควบคุมอุณหภูมิการนึ่ง และจังหวะการลำเลียงต่อเนื่อง ในการประเมิน ผู้ซื้อควรขอให้ผู้ผลิตอุปกรณ์ทำการทดลองผลิตจริงโดยใช้ "ความหนืดของน้ำไข่จริง + ข้อกำหนดของผลิตภัณฑ์สำเร็จรูปเป้าหมาย" แทนการอ้างอิงค่าทางทฤษฎีจากแคตตาล็อก การประเมินอัตราผลิตภัณฑ์ดีควรใช้การทำงานต่อเนื่อง (เช่น ต่อเนื่องมากกว่า 4 ชั่วโมง) เป็นเกณฑ์ ตัวเลขจากการทดสอบครั้งเดียวของเครื่องเดียวมักจะประเมินประสิทธิภาพจริงสูงเกินไป
ทำไมกำลังการผลิตของสายการผลิตไข่นึ่งต่อเนื่องจึงไม่ควรดูเพียงแค่ตัวเลขในแคตตาล็อก?
ตัวเลขกำลังการผลิตในแคตตาล็อกมักวัดภายใต้เงื่อนไข "น้ำไข่มาตรฐาน เวลานึ่งสั้นที่สุด แม่พิมพ์เดียว" แต่ในโรงงานจริง ปริมาณน้ำในน้ำไข่ อัตราส่วนไข่ขาวต่อไข่แดง และการเติมน้ำซุปหรือเครื่องปรุงรส ล้วนเปลี่ยนแปลงเวลาการถ่ายเทความร้อนที่จำเป็นสำหรับการนึ่ง ซึ่งทำให้รอบเวลายาวนานขึ้น ผู้ซื้อควรเตรียมตัวอย่างสามชุด ได้แก่ น้ำไข่บริสุทธิ์ น้ำไข่ที่เจือจางด้วยน้ำ และน้ำไข่ที่เติมน้ำซุป ขอให้ผู้ผลิตอุปกรณ์ทดลองผลิตแต่ละชุดและบันทึกรอบเวลา หากแสดงกำลังการผลิตเป็น "จำนวนแม่พิมพ์ต่อนาที" แทน "น้ำหนักผลิตภัณฑ์สำเร็จรูปต่อชั่วโมง" จะใกล้เคียงกับการวางแผนสายการผลิตจริงมากขึ้น เนื่องจากคอขวดของบรรจุภัณฑ์และห่วงโซ่ความเย็นในส่วนท้ายมักไม่ใช่เครื่องนึ่งไข่ แต่เป็นความเร็วในการทำความเย็นและการจัดเรียงจาน กำลังการผลิตของสายการผลิตต่อเนื่องยังได้รับผลกระทบจากอัตราการซิงโครไนซ์ของสายพานลำเลียง หากจังหวะการเติมและการนึ่งไม่ตรงกัน จะเกิด "การรอคอยการเติม" หรือ "ช่วงว่างของการนึ่ง" ซึ่งทั้งสองอย่างลดประสิทธิภาพของทั้งสายการผลิต
จุดใดในกระบวนการผลิตไข่นึ่งที่อัตราผลิตภัณฑ์ดีมักมีปัญหามากที่สุด?
จุดที่อัตราผลิตภัณฑ์ดีของไข่นึ่งมักมีปัญหามากที่สุดคือรอยต่อระหว่าง "ความสม่ำเสมอของการเติม" และ "ความสม่ำเสมอของการนึ่ง" หากปริมาณการเติมแต่ละครั้งแตกต่างกันเกิน ±5% ความหนาของผลิตภัณฑ์สำเร็จรูปจะไม่สม่ำเสมอ ส่วนที่บางสุกก่อน ส่วนที่หนายังไม่สุก และอัตราการแตกหักในขั้นตอนการตัดหรือการถอดแม่พิมพ์จะเพิ่มขึ้นอย่างชัดเจน ความสม่ำเสมอของการนึ่งขึ้นอยู่กับการจับคู่ระหว่างการกระจายไอน้ำและความเร็วของสายพานลำเลียง หากไอน้ำเข้าจากด้านเดียว ความสุกของผลิตภัณฑ์ที่ปลายไกลและปลายใกล้จะแตกต่างกัน ในการตรวจรับ ผู้ซื้อควรขอให้ผู้ผลิตอุปกรณ์จัดทำ "แผนภูมิการกระจายน้ำหนักของผลิตภัณฑ์สำเร็จรูป 500 ชิ้นต่อเนื่อง" และ "บันทึกอุณหภูมิ 5 จุดภายในตู้นึ่ง" ข้อมูลสองชุดนี้สะท้อนสภาพจริงได้ดีกว่าการดูเพียงเปอร์เซ็นต์อัตราผลิตภัณฑ์ดี อีกจุดที่มักถูกมองข้ามคืออัตราผลิตภัณฑ์ดีในการถอดแม่พิมพ์ ความเสียหายของไข่นึ่งสำเร็จรูปมักเกิดขึ้นในขณะถอดแม่พิมพ์ หากวัสดุของแม่พิมพ์และการออกแบบมุมถอดไม่ดี แม้การนึ่งในส่วนหน้าก่อนจะสมบูรณ์แบบ อัตราผลิตภัณฑ์ดีในส่วนท้ายก็ยังลดลง
ข้อมูล 6 รายการที่ผู้ซื้อควรเตรียมเมื่อขอข้อมูลกำลังการผลิตและอัตราผลิตภัณฑ์ดีจากผู้ผลิตอุปกรณ์
สูตรน้ำไข่และช่วงความหนืด
ระบุอัตราส่วนน้ำไข่ที่ใช้จริง การเติมน้ำซุปหรือเครื่องปรุงรส และช่วงความหนืดที่อุณหภูมิห้อง เพื่อให้ผู้ผลิตอุปกรณ์ปรับพารามิเตอร์การเติมได้อย่างเหมาะสม
ขนาดและความหนาของผลิตภัณฑ์สำเร็จรูปเป้าหมาย
ระบุว่าผลิตภัณฑ์สำเร็จรูปเป็นไข่นึ่งทั้งแผ่น เป็นก้อน หรือเป็นแท่ง ความหนาและวิธีการตัดส่งผลโดยตรงต่อเวลาการนึ่งและการออกแบบการถอดแม่พิมพ์
ชั่วโมงการผลิตต่อวันและขนาดล็อต
ระบุว่าโรงงานทำงานกะละ 8 ชั่วโมงหรือสองกะ 16 ชั่วโมง และต้องเปลี่ยนสายการผลิตระหว่างกลางหรือไม่ ซึ่งกำหนดสมมติฐานอัตราการใช้งานของสายการผลิตต่อเนื่อง
ความเร็วการทำความเย็นและบรรจุภัณฑ์ในส่วนท้าย
เวลาการทำความเย็นหลังไข่นึ่งออกจากเตา จังหวะการจัดเรียงจานหรือบรรจุภัณฑ์ เป็นคอขวดที่แท้จริงของกำลังการผลิตทั้งสาย ต้องนำมาประเมินร่วมด้วย
คุณภาพน้ำในท้องถิ่นและแหล่งไอน้ำ
น้ำกระด้างทำให้เกิดตะกรันในตู้นึ่ง ความเสถียรของแรงดันไอน้ำส่งผลต่อความสม่ำเสมอของการนึ่ง เงื่อนไขด้านสาธารณูปโภคเหล่านี้ต้องแจ้งให้ผู้ผลิตอุปกรณ์ทราบล่วงหน้า
เกณฑ์การตรวจรับและระดับการยอมรับ
ตกลงล่วงหน้าให้ใช้อัตราผลิตภัณฑ์ดีจากการทำงานต่อเนื่องมากกว่า 4 ชั่วโมงเป็นเกณฑ์การตรวจรับ และกำหนดเกณฑ์การยอมรับอย่างชัดเจน (เช่น อัตราผลิตภัณฑ์ดี ≥ ตามข้อกำหนดจริงที่ยืนยัน)
สำหรับสายการผลิตไข่นึ่งต่อเนื่อง ผู้ซื้อควรใช้เกณฑ์ใดในการตรวจรับคุณภาพ?
การตรวจรับคุณภาพของสายการผลิตไข่นึ่งต่อเนื่องไม่ควรใช้วิธี "เดินเครื่องเดี่ยว 10 นาที" เนื่องจากตู้นึ่งต้องใช้เวลาในการอุ่นเครื่อง ไอน้ำต้องคงที่ และแม่พิมพ์ต้องอุ่นก่อน ซึ่งช่วงเวลาเตรียมการเหล่านี้ทำให้อัตราคุณภาพในช่วงแรกต่ำ กระบวนการตรวจรับที่สมเหตุสมผลคือ: เริ่มจากเดินเครื่องเปล่า 30 นาทีเพื่ออุ่นเครื่อง จากนั้นผลิตต่อเนื่องด้วยน้ำไข่จริงอย่างน้อย 4 ชั่วโมง โดยสุ่มตัวอย่างทุก 30 นาที บันทึกน้ำหนัก ความหนา ลักษณะภายนอก และความสมบูรณ์ของการถอดออกจากแม่พิมพ์ การคำนวณอัตราคุณภาพควรใช้ "จำนวนสินค้าที่จัดส่งได้ ÷ จำนวนที่เติมทั้งหมด" เป็นเกณฑ์ โดยนับข้อบกพร่องด้านลักษณะภายนอก ความหนาเกินพิกัด และการแตกหักจากการถอดออกเป็นสินค้าบกพร่อง ผู้ซื้อควรตกลงล่วงหน้าเกี่ยวกับ "อัตราคุณภาพที่ยอมรับได้" และ "กลไกการทดสอบซ้ำ" หากไม่ผ่านเกณฑ์ในครั้งแรก ผู้ผลิตอุปกรณ์ควรระบุว่าต้องใช้เวลากี่วันทำการในการปรับปรุงและทดสอบใหม่ ซึ่งดีกว่าการดูตัวเลขเพียงครั้งเดียวเพื่อปกป้องผลประโยชน์ของผู้ซื้อ
นอกเหนือจากกำลังการผลิตและอัตราคุณภาพ ต้นทุนแฝงที่ผู้ซื้อมักมองข้ามคืออะไร?
นอกเหนือจากกำลังการผลิตและอัตราคุณภาพ สิ่งที่ผู้ซื้อมักมองข้ามคือ "เวลาในการทำความสะอาดและการเปลี่ยนสายการผลิต" อุปกรณ์ผลิตไข่นึ่งมีข้อกำหนดด้านสุขอนามัยสูง หากเวลาในการทำความสะอาดหลังเลิกงานในแต่ละวันเกิน 1 ชั่วโมง จะส่งผลโดยตรงต่อกำลังการผลิต หากแม่พิมพ์เป็นแบบหลายชิ้นประกอบ เวลาในการทำความสะอาดและประกอบใหม่จะนานขึ้น ต้นทุนแฝงอีกประการคือการใช้ไอน้ำ ปริมาณไอน้ำสำหรับการนึ่งต่อเนื่องต้องสอดคล้องกับความจุของหม้อไอน้ำ มิฉะนั้นจะเกิดปัญหาไอน้ำไม่เพียงพอ ทำให้เวลาการนึ่งยาวนานขึ้นและกำลังการผลิตลดลง ในการวางแผนโรงงาน ผู้ซื้อควรรวมเวลาในการทำความสะอาด การใช้ไอน้ำ และเวลาในการเปลี่ยนแม่พิมพ์เข้ากับการคำนวณกำลังการผลิตสุทธิรายวัน แทนที่จะดูเฉพาะกำลังการผลิตตามทฤษฎีที่ผู้ผลิตอุปกรณ์ระบุ สำหรับผู้ซื้อในตลาดเอเชียตะวันออกเฉียงใต้ หากแหล่งไอน้ำในท้องถิ่นเป็นหม้อไอน้ำแทนที่จะเป็นไอน้ำส่วนกลาง ความเสถียรของแรงดันไอน้ำจำเป็นต้องได้รับการประเมินล่วงหน้า
ในการวางแผนโรงงาน สายการผลิตไข่นึ่งต่อเนื่องควรเชื่อมต่อกับอุปกรณ์ขั้นต้นและขั้นปลายอย่างไร?
ในการวางแผนโรงงาน จุดสำคัญของการเชื่อมต่อสายการผลิตไข่นึ่งต่อเนื่องคือ "การจัดจังหวะให้ตรงกัน" และ "การจัดการจุดตัดอุณหภูมิ" การกวนน้ำไข่และการเติมแบบปริมาตรในขั้นต้นต้องสอดคล้องกับจังหวะการนึ่ง มิฉะนั้นจะเกิดการรอคอยน้ำไข่หรือตู้นึ่งทำงานเปล่า ส่วนขั้นปลายการทำความเย็นและการบรรจุต้องมีพื้นที่กันชน เนื่องจากไข่นึ่งที่ออกจากเตาไม่สามารถเข้าสู่การบรรจุแบบอุณหภูมิต่ำได้ทันที ความแตกต่างของอุณหภูมิที่มากเกินไปจะส่งผลต่อรสชาติและลักษณะภายนอกของผลิตภัณฑ์สำเร็จรูป ผู้ซื้อควรขอให้ผู้ผลิตอุปกรณ์จัดทำ "แผนภาพจังหวะ" ของทั้งสายการผลิต โดยระบุเวลาการประมวลผลและความจุกันชนของแต่ละสถานี เพื่อให้สามารถระบุคอขวดได้ สำหรับผู้ซื้อในตลาดเอเชียตะวันออกเฉียงใต้ เช่น ไทย อุณหภูมิและความชื้นในท้องถิ่นจะส่งผลต่อประสิทธิภาพการทำความเย็น ในการวางแผนโรงงาน ควรนำสภาพอากาศในท้องถิ่นมาพิจารณาในการออกแบบ แทนที่จะใช้การกำหนดค่ามาตรฐานของประเทศในเขตอบอุ่นโดยตรง
พร้อมส่งตัวอย่างน้ำไข่และข้อกำหนดผลิตภัณฑ์สำเร็จรูปของคุณแล้วหรือยัง?
นำสูตรน้ำไข่ ข้อกำหนดผลิตภัณฑ์สำเร็จรูปเป้าหมาย และความต้องการกำลังการผลิตรายวันของคุณ ติดต่อ บริษัท ต้าเหลียน ฟู้ด แมชชีนเนอรี่ จำกัด เพื่อขอแผนการทดลองผลิตและใบเสนอราคาทั้งโรงงานสำหรับสายการผลิตไข่ต้มทรงรีแบบต่อเนื่อง